电气成套设备加工工艺对比:扬州达瑞电气有限公司的制造优势分析
📅 2026-10-02
🔖 扬州达瑞电气有限公司:电气成套设备,电气配件,配电柜,电气元器件,电气设备加工
钣金加工精度从±0.5mm收紧到±0.2mm,对电气成套设备意味着什么?在扬州达瑞电气有限公司的车间里,这个问题的答案直接体现在每一台配电柜的装配效率上。当前行业内电气设备加工工艺差异明显,激光切割、数控折弯与传统冲床之间的选择,往往决定了成套设备的最终品质。
工艺路线决定装配精度
以GGD型配电柜为例,柜体框架的孔位一致性是后续元器件安装的基础。采用激光切割+数控折弯的工艺路线,门板与柜体的配合间隙可稳定控制在1.5mm以内;而传统冲床下料受模具磨损影响,批次间偏差常超过2mm。扬州达瑞电气有限公司在电气元器件布局阶段就引入三维建模校验,把母排走向、线槽空间与散热通道提前模拟,减少了现场返工。
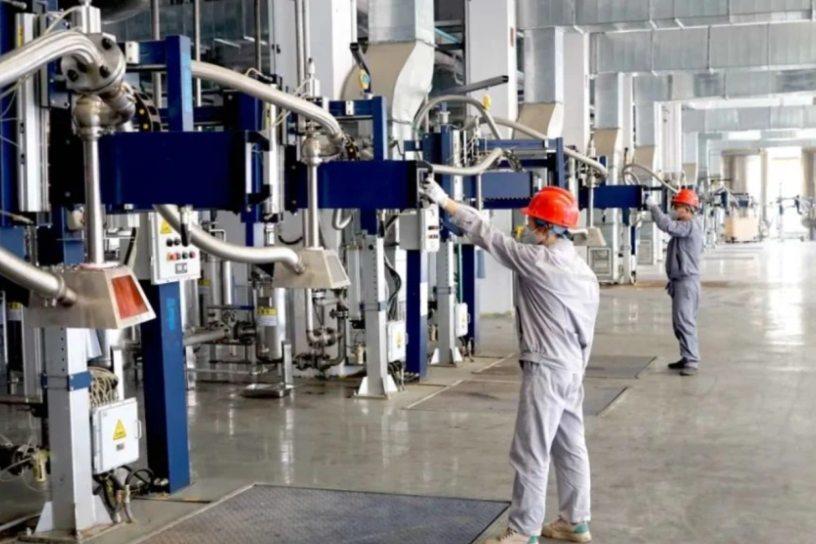
焊接与表面处理的实际差异
焊接环节的工艺选择同样关键。薄板焊接采用脉冲MIG焊,热输入量比普通CO₂焊低约30%,柜体变形量明显减小。表面处理方面,达瑞电气采用九工位前处理+静电喷粉,涂层附着力达到GB/T 9286标准1级,盐雾试验超过500小时。这些细节直接关系到配电柜在潮湿、腐蚀环境下的使用寿命。
- 激光切割:切口粗糙度Ra≤12.5μm,无需二次修整
- 数控折弯:角度重复精度±0.1°,适合批量生产
- 脉冲焊接:热影响区窄,柜体平面度≤1mm/m
从加工到成套的系统能力
扬州达瑞电气有限公司:电气成套设备,电气配件,配电柜,电气元器件,电气设备加工——这些环节并非孤立存在。加工精度提升后,母排预制化率可达85%以上,现场安装周期缩短约20%。对于非标项目,达瑞电气会在加工前完成DFM可制造性评审,把设计问题拦截在图纸阶段。
建议采购方在评估供应商时,重点关注其折弯模具配置、焊接工艺评定报告以及三坐标检测能力。这些硬指标比单纯的报价对比更能反映长期合作价值。达瑞电气持续在电气设备加工环节投入检测设备与工艺数据库建设,让每一台配电柜的制造过程可追溯、可复现。